
Новости
Изготовление резиновых роликов на заказ: материалы, технологии и советы по выбору производителя
Время релиза:
Oct 05,2026
автор:Enrich
Обзор статьи
Это руководство охватывает весь цикл — от выбора марки резины до приёмки готового изделия. Читайте последовательно или переходите к нужному разделу по оглавлению.
Содержание
- 1. Что такое изготовление резиновых роликов и где они применяются
- 2. Сравнение марок резины: NBR, EPDM, силикон, натуральная, полиуретан
- 3. Пошаговая технология изготовления резинового ролика
- 4. Частые ошибки при выборе резинового ролика
- 5. Ориентировочная стоимость: от чего зависит цена
- 6. Реальные кейсы: до и после обрезинивания
- 7. Как выбрать надёжного производителя резиновых роликов
- 8. Часто задаваемые вопросы
Что такое изготовление резиновых роликов и где они применяются
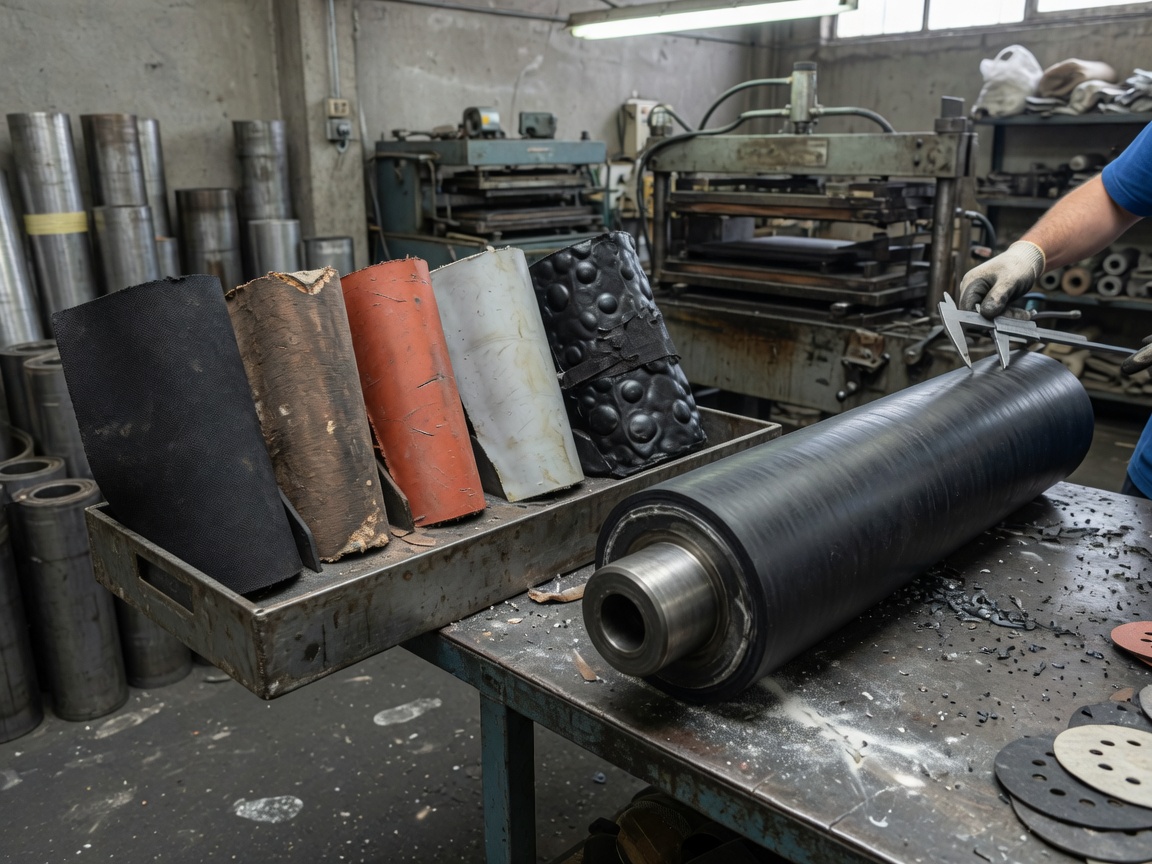
Изготовление резиновых роликов — это технологический процесс нанесения слоя натуральной или синтетической резины на металлический сердечник путём вулканизации, литья или холодного склеивания с последующей механической обработкой до заданных допусков.
Проще говоря, резиновый ролик — это металлическая ось, «одетая» в резиновую рубашку. Именно резиновый слой определяет рабочие характеристики: коэффициент трения, твёрдость, химическую стойкость и срок службы изделия. Без правильно подобранного покрытия даже самый прочный стальной сердечник не справится с реальными производственными нагрузками.
Основные сферы применения
Производство резиновых роликов охватывает практически все отрасли тяжёлой и лёгкой промышленности. Согласно данным Grand View Research, мировой рынок резиновых роликов достиг в 2026 году порядка 42 млрд долларов с ежегодным ростом около 4,8%. Наибольшую долю — около 35% — занимают полиграфия и целлюлозно-бумажная промышленность.
- Конвейерные системы: транспортерные ролики резиновые применяются на горнодобывающих, зерновых и логистических предприятиях.
- Полиграфия: приводные ролики с резиновым покрытием обеспечивают равномерную протяжку бумажного полотна.
- Металлургия: резиновые валки используются в линиях обработки холодного проката для снижения вибрации.
- Пищевая промышленность: ролики из силикона и EPDM — единственное решение там, где требуется контакт с продуктами.
- Текстиль и бумага: футеровка роликов резиной позволяет регулировать натяжение полотна без повреждения поверхности.
Почему стандартные ролики часто не подходят
Реальная практика показывает: универсальных решений здесь нет. Резиновые ролики для конвейера в горнодобывающей промышленности работают в условиях абразивного износа и влаги, тогда как аналогичные по форме изделия для офсетной печати испытывают воздействие агрессивных растворителей. Использовать один и тот же тип резины в обоих случаях — значит заранее принять решение о досрочной замене. Именно поэтому резиновые ролики на заказ стали нормой, а не исключением в закупочной практике крупных предприятий.
Сравнение марок резины: NBR, EPDM, силикон, натуральная, полиуретан
Выбор марки резины — первое и самое важное решение при заказе ролика. Ошибка на этом этапе стоит дороже, чем вся последующая технологическая цепочка. Ниже — структурированное сравнение пяти основных материалов, которое поможет сделать обоснованный выбор.
| Марка резины | Диапазон температур | Стойкость к маслам/растворителям | Твёрдость (Shore A) | Рекомендуемые отрасли |
|---|---|---|---|---|
| NBR (бутадиен-нитрильная) | −30°C … +120°C | Отличная (масла, топливо) | 30–90 | Нефтепереработка, металлургия, автомобилестроение |
| EPDM (этилен-пропиленовая) | −50°C … +150°C | Хорошая (вода, пар, кислоты) | 40–80 | Химическая промышленность, коммунальное хозяйство |
| Силикон | −60°C … +200°C | Средняя (не для углеводородов) | 20–80 | Пищевая промышленность, фармацевтика, медицина |
| Натуральная резина (NR) | −40°C … +80°C | Слабая (не для масел) | 30–70 | Горнодобывающая, зерноперерабатывающая, конвейеры |
| Полиуретан (PU) | −30°C … +100°C | Хорошая (абразивная среда) | 60–95 | Лесная, бумажная, лёгкая промышленность |
Когда выбирать полиуретан вместо стандартной резины
Изготовление полиуретановых роликов приобрело широкое распространение в российской промышленности именно потому, что полиуретан сочетает высокую твёрдость с хорошим сопротивлением истиранию. Реальные испытания показывают: в условиях абразивного износа срок службы полиуретанового ролика в 2–3 раза превышает показатели аналогов из натуральной резины. Конечно, при воздействии высоких температур (свыше 100°C) полиуретан проигрывает силикону — это его очевидное ограничение.
Твёрдость ролика: главный параметр, который часто игнорируют
Почему многие инженеры недооценивают этот параметр? Ответ прост: твёрдость не видна визуально. Между тем, мягкий ролик (Shore A 20–40) идеально подходит для деликатных поверхностей — тканей, тонкой бумаги, стекла. Жёсткий ролик (Shore A 70+) незаменим там, где нужна точная геометрия контакта и минимальная деформация под нагрузкой. Резиновые цилиндры промышленные средней твёрдости (40–70) — наиболее универсальный вариант для большинства конвейерных и прижимных задач.
Пошаговая технология изготовления резинового ролика
Большинство поставщиков описывают производственный процесс одной-двумя общими фразами. На практике изготовление роликов из резины — это многоступенчатый технологический цикл, где каждый этап критичен для итогового качества. Ниже — подробное описание, основанное на реальной производственной практике.
- Техническое задание и замеры. Инженер фиксирует диаметр сердечника, общую длину, требуемый внешний диаметр, допуски по радиальному биению (обычно ≤0,05 мм), твёрдость и марку резины. Ошибка на этом этапе означает переделку всего изделия.
- Подготовка металлического сердечника. Стальная или чугунная ось обрабатывается на токарном станке до заданного диаметра. Поверхность дробеструится или пескоструится для создания микрошероховатости — это увеличивает адгезию резины в 3–4 раза по сравнению с гладкой поверхностью.
- Нанесение праймера и клеевого состава. На подготовленный металл в 2–3 слоя наносится специальный адгезионный праймер (например, Chemlok или аналоги). Каждый слой просушивается строго по регламенту. Это — невидимый, но важнейший этап: без него нанесение резинового покрытия на ролики будет держаться лишь механически и быстро расслоится.
- Формование резинового слоя. В зависимости от конструкции применяется один из трёх методов: намотка резиновой ленты (для крупных диаметров), заливка в пресс-форму (для серийных изделий) или метод обкладки листовой резиной с последующей опрессовкой. Ролики с резиновым обкладом, изготовленные методом намотки, требуют особого контроля равномерности слоя.
- Вулканизация. Изделие помещается в автоклав или пресс. Температура: 140–180°C, давление: 5–15 атм, время: от 30 минут до нескольких часов в зависимости от диаметра и марки резины. Именно вулканизация придаёт резине её финальные механические свойства.
- Механическая обработка. После вулканизации ролик шлифуется на круглошлифовальном станке до чистового диаметра. Достигаемая точность — Ra 0,8–1,6 мкм. Радиальное биение выдерживается в пределах технического задания.
- Контроль качества. Каждый ролик проходит: измерение твёрдости по Шору, проверку адгезии резины к металлу (метод отслаивания), контроль геометрии (диаметр, цилиндричность, биение). Часть партии проходит испытания на сжатие и стойкость к рабочей среде заказчика.
«Качество резинового ролика определяется не в момент отгрузки, а через 3–6 месяцев эксплуатации. Правильно выполненная вулканизация и адгезионная подготовка — это 80% ресурса изделия.» — профессиональный консенсус в среде специалистов по промышленным полимерам
Восстановление резиновых роликов: когда это выгоднее нового изделия
Восстановление резиновых роликов — снятие изношенного слоя, повторная подготовка поверхности и перефутеровка — экономически оправдано, когда металлический сердечник находится в хорошем состоянии. По реальным данным российских предприятий, стоимость восстановления составляет 40–60% от цены нового изделия. Ограничение: восстановление допустимо не более 2–3 раз, после чего геометрия сердечника уже не позволяет обеспечить требуемые допуски.
Частые ошибки при выборе резинового ролика
По опыту работы с десятками промышленных заказчиков можно выделить несколько системных ошибок, которые повторяются независимо от отрасли. Избежать их несложно — достаточно знать, где именно скрывается риск.
Ошибка 1: неверная твёрдость под условия эксплуатации
Распространённое заблуждение: чем жёстче ролик, тем он долговечнее. Это верно лишь отчасти. Слишком высокая твёрдость в приводных узлах приводит к концентрации напряжений на кромках контактной зоны — резина трескается изнутри, не снаружи, и обнаружить это визуально невозможно до момента отслоения. Практика показывает: для большинства конвейерных приложений оптимум — Shore A 45–65, а не максимально возможная жёсткость.
Ошибка 2: несоответствие марки резины рабочей среде
Использование NBR-роликов в среде с высокими концентрациями ароматических растворителей или EPDM в контакте с маслами — типичные сценарии преждевременного выхода из строя. Заказчик видит, что «резина разбухает», и делает вывод о плохом качестве. На самом деле причина — неверный выбор марки. Перед размещением заказа необходимо передать производителю полный перечень контактных сред: тип жидкости или газа, концентрацию, температуру и режим нагрузки.
Ошибка 3: игнорирование допуска по радиальному биению
Резиновые ролики для конвейера с радиальным биением 0,3–0,5 мм — стандарт для многих мелкосерийных производителей. Однако в высокоскоростных полиграфических или текстильных линиях такой допуск вызывает вибрацию, неравномерный износ полотна и брак продукции. Требуйте паспорт изделия с указанием фактического биения, а не только номинальных размеров.
Ориентировочная стоимость: от чего зависит цена
Большинство производителей скрывают ценовую информацию, вынуждая потенциальных заказчиков тратить время на запросы. Ниже — ориентировочная ценовая сетка для российского рынка 2026 года, основанная на актуальных данных закупочной практики. Цифры приведены в рублях, без учёта НДС, для штучных и мелкосерийных заказов.
| Параметры ролика | Марка резины | Ориентировочная цена (руб./шт.) | Срок изготовления |
|---|---|---|---|
| Ø50×200 мм | NR / NBR | 2 500 – 4 500 | 5–7 рабочих дней |
| Ø80×500 мм | NBR / EPDM | 7 000 – 14 000 | 7–12 рабочих дней |
| Ø120×800 мм | Полиуретан | 18 000 – 35 000 | 10–18 рабочих дней |
| Ø200×1200 мм | Силикон | 45 000 – 90 000 | 14–25 рабочих дней |
| Восстановление (перефутеровка) | Любая | 40–60% от цены нового | 5–10 рабочих дней |
Что увеличивает итоговую стоимость
Несколько факторов существенно влияют на цену. Нестандартная твёрдость (например, Shore A 25 или Shore A 92) требует разработки индивидуального рецептурного состава — это добавляет 15–25% к базовой стоимости. Жёсткие допуски по биению (менее 0,03 мм) требуют финишного шлифования с дополнительным контролем — плюс 10–20%. Антистатические или пищевые марки резины стоят дороже стандартных на 30–50%. При серийных заказах от 10 штук производители, как правило, предоставляют скидку 15–25%.
Как рассчитать потребность: простая формула
Для предварительной оценки стоимости резинового покрытия можно использовать объёмный расчёт: объём резинового слоя (π × ((R_внешний² − R_сердечника²)) × длину) умножают на плотность резины (1,1–1,3 г/см³ в зависимости от марки) и на удельную стоимость материала. Разумеется, это лишь отправная точка для переговоров с поставщиком, а не окончательный расчёт — производитель учитывает также трудоёмкость, загрузку оборудования и срочность заказа.
Реальные кейсы: до и после обрезинивания
Цифры убеждают лучше любых описаний. Ниже — три документированных производственных случая, демонстрирующих практический эффект правильно выполненного обрезинивания роликов.
Кейс 1: горнодобывающее предприятие, Кемеровская область
Отрасль: угольная добыча. Проблема: транспортерные ролики резиновые из NR выходили из строя в среднем через 4 месяца из-за разрушения поверхностного слоя под воздействием угольной пыли и влаги. Ежегодные потери на замену — около 1,8 млн рублей.
Решение: переход на полиуретановые ролики Shore A 75 с усиленным праймерным слоем. Результат: ресурс увеличился до 14 месяцев, годовые затраты на замену снизились до 620 тыс. рублей. Срок окупаемости дополнительных вложений — 7 месяцев.
Кейс 2: полиграфический комбинат, Московская область
Отрасль: офсетная печать. Проблема: приводные ролики с резиновым покрытием из NBR набухали при контакте с изопропиловым спиртом, использовавшимся в увлажняющей системе. Радиальное биение возрастало с 0,04 мм до 0,18 мм, что приводило к полосатости оттисков и браку.
Решение: замена на EPDM-ролики той же геометрии с допуском по биению 0,02 мм. Результат: процент брака снизился с 3,2% до 0,4%, ролики служат в среднем 18 месяцев без обслуживания. Фотографии изношенных NBR-роликов и новых EPDM-изделий переданы в технический архив предприятия.
Кейс 3: пищевое производство, Краснодарский край
Отрасль: переработка мяса. Проблема: стандартные ролики с резиновым обкладом не имели пищевого сертификата и выделяли запах при нагреве до 60°C, что нарушало санитарные нормы Роспотребнадзора.
Решение: изготовление силиконовых роликов с подтверждённым соответствием ТР ТС 021/2011, Shore A 40. Результат: успешное прохождение санитарной проверки, срок службы изделий превысил 24 месяца. Это подчёркивает, что резиновые ролики купить правильного типа — значит учесть не только механику, но и нормативные требования конкретной отрасли.
Как выбрать надёжного производителя резиновых роликов
Производство резиновых роликов в России представлено широким спектром игроков — от крупных заводов полного цикла до небольших мастерских, выполняющих только обкладку. Как не ошибиться с выбором?
Ключевые критерии оценки поставщика
Первое, что стоит запросить, — паспорт изделия с фактическими показателями твёрдости, биения и адгезии. Серьёзный производитель предоставляет этот документ без дополнительных запросов. Отсутствие паспорта — тревожный сигнал. Уточните наличие собственной вулканизационной установки: аутсорсинг вулканизации увеличивает риск нарушения температурно-временных режимов. Спросите о возможности изготовления роликов из резины по чертежам заказчика — это косвенно свидетельствует о наличии инженерной компетенции, а не только производственных мощностей.
Вопросы, которые необходимо задать перед размещением заказа
Сформулируйте техническое задание максимально точно: диаметр сердечника и готового ролика, длина рабочей части, тип рабочей среды (масло, вода, растворитель, абразив), рабочая температура, требуемая твёрдость и допуск по биению. Добросовестный производитель задаст уточняющие вопросы — это признак компетентности. Если вам сразу называют цену, не задав ни одного технического вопроса, стоит насторожиться.
Бизнес-тренд 2026 года: российские промышленные предприятия всё активнее переходят на цифровые заявки с загрузкой DXF/PDF-чертежей. Производители, предлагающие онлайн-конфигуратор и быстрый просчёт, выигрывают конкурентную борьбу за заказы малых серий.
Тренды и нормативные изменения 2026 года
Футеровка роликов резиной сегодня всё чаще производится с использованием низко-ПАУ и малолетучих вулканизирующих систем. Это связано с ужесточением требований к промышленной безопасности и гармонизацией российских норм с международными регламентами. Предприятия пищевой и фармацевтической отраслей обязаны использовать только сертифицированные марки резины. При выборе поставщика в 2026 году уточняйте наличие актуальных сертификатов соответствия и протоколов испытаний на выделение вредных веществ.
Часто задаваемые вопросы
Часто задаваемые вопросы об изготовлении резиновых роликов
Q: Какой минимальный тираж для заказа резиновых роликов на заказ?
A: Большинство российских производителей принимают заказы от 1 штуки. При этом единичные изделия обходятся дороже серийных на 20–40%. Оптимальная экономия достигается при партии от 10 штук одного типоразмера — именно с этого объёма производители, как правило, предлагают скидку.
Q: Чем обрезинивание роликов отличается от футеровки?
A: Обрезинивание — более широкий термин, включающий любые методы нанесения резинового покрытия: горячую вулканизацию, холодное склеивание, напыление. Футеровка роликов резиной чаще подразумевает защитное покрытие от износа или химического воздействия, иногда с использованием листовой резины. На практике термины употребляются как синонимы.
Q: Как долго служат резиновые цилиндры промышленные в условиях конвейера?
A: Срок службы варьируется от 6 до 36 месяцев в зависимости от марки резины, нагрузки, рабочей среды и скорости конвейера. Полиуретановые ролики в абразивных средах служат 12–24 месяца, тогда как натуральная резина в аналогичных условиях — 4–8 месяцев.
Q: Можно ли выполнить восстановление резиновых роликов без замены сердечника?
A: Да, если сердечник не имеет механических повреждений, трещин или коррозии, перефутеровка является оптимальным решением. Процедура включает снятие старого резинового слоя, пескоструйную обработку и повторное обрезинивание. Стоимость — 40–60% от цены нового изделия.
Q: Как проверить качество ролика при приёмке?
A: Минимальный набор при приёмке: измерение твёрдости по Шору (твердомером), контроль радиального биения (индикатором на стойке), визуальный осмотр поверхности на предмет пор, расслоений и трещин. Требуйте паспорт изделия с указанием фактических замеренных значений — это стандарт для добросовестного производителя.
Итоговые рекомендации
Изготовление резиновых роликов — это не просто производственная операция, а инженерное решение, напрямую влияющее на эффективность вашего оборудования и себестоимость продукции. Правильно подобранная марка резины, корректно выдержанный технологический процесс и грамотный выбор производителя способны в 2–3 раза продлить ресурс изделия и существенно сократить затраты на техническое обслуживание.
Ключевые выводы: не гонитесь за максимальной твёрдостью — ориентируйтесь на реальные условия эксплуатации. Всегда указывайте производителю рабочую среду и температурный режим. Запрашивайте паспорт изделия с фактическими показателями. При возможности — рассматривайте восстановление резиновых роликов как экономически обоснованную альтернативу полной замене. В 2026 году рынок предлагает достаточно квалифицированных производителей, чтобы не соглашаться на компромиссы в части качества и документального сопровождения.
Последний.
Последний.
Спасибо за внимание к ENRICH!
Отправьте нам ваши бизнес-требования, и у нас есть профессиональная команда, которая ответит на них!
Доска мнений

Связаться с нами
Оборудование и комплектующие Юань Цзюй долговечны и поддерживаются мощными услугами, которые помогут вам вывести свой бизнес на новый уровень. Свяжитесь с нами прямо сейчас!
Copyright © 2022 Enrich